


Comment le film PTFE est-il fabriqué ? Le processus de production complet expliqué clairement
Si vous essayez de comprendre comment le film PTFE est fabriqué, la réponse commence par un polymère qui ne peut pas être fondu et extrudé comme les thermoplastiques ordinaires. L’ensemble de la chaîne de production s’articule autour de deux processus fondamentalement différents : la fabrication de la résine PTFE, puis la transformation de cette résine en un film fin et uniforme. Cet article suit chaque étape telle qu'elle se déroule dans une usine professionnelle de films PTFE.
La chimie derrière la fabrication du film PTFE : du chloroforme à la résine
La production de films PTFE commence par la synthèse du tétrafluoroéthylène (TFE), et non par une ligne d'extrusion de film.
Le parcours commence par le chloroforme et le fluorure d’hydrogène, produits en traitant le spath fluor avec de l’acide sulfurique. Le chloroforme réagit avec le fluorure d'hydrogène pour produire du chlorodifluorométhane (HCFC-22). Lorsque le HCFC-22 est chauffé au-dessus de 600 °C, il se fissure en TFE, le monomère qui forme plus tard le polytétrafluoroéthylène.
L'étape de polymérisation est un processus radicalaire réalisé sous haute pression dans des réacteurs en acier inoxydable. La polymérisation en suspension produit de la résine granulaire, qui constitue la matière première pour le parage. La polymérisation par dispersion produit une poudre fine ou une dispersion aqueuse, qui constitue la matière première pour les tissus enduits de PTFE, les rubans et les treillis imprégnés.
Définition clé : Le film PTFE biseauté est constitué d'un cylindre solide et fritté qui est rasé avec une lame tranchante pour former une feuille continue. Il s’agit d’un processus soustractif et non basé sur la fusion.
Étape 1 de fabrication du film PTFE : moulage par compression et frittage
Avant de pouvoir découper une seule feuille de film PTFE, la résine doit être compactée en un cylindre solide et frittée.
La résine granulaire PTFE est pesée, coulée dans un moule cylindrique et pressée entre 50 et 100 MPa. La préforme obtenue est ensuite chargée dans un four de frittage et chauffée entre 370 et 380 degrés C. À cette température, les particules de résine fusionnent en un bloc dense et homogène.
Le taux de refroidissement compte plus que ce à quoi la plupart des acheteurs s’attendent. Si une grosse billette refroidit trop rapidement, les contraintes internes créent des microfissures qui apparaissent comme des défauts de surface dans le film fini. Une billette d'un diamètre de 100 à 250 mm a généralement besoin de 24 à 48 heures pour refroidir en toute sécurité.
Le diamètre des billettes limite également la largeur du film. Une billette de 300 mm peut produire des bandes de film d'environ 250 mm de large après rognage des bords. C'est pourquoi certains fournisseurs peuvent proposer des films PTFE grande largeur et d'autres non.
Étape 2 de fabrication du film PTFE : parer la billette frittée
Le skiving est la méthode dominante pour produire un film PTFE car le PTFE ne peut pas être extrudé en un film mince par extrusion par fusion conventionnelle.
Un tour de précision maintient la billette frittée tandis qu'une lame tranchante se déplace le long de sa surface. L'angle de la lame, la vitesse d'avance et la vitesse de broche contrôlent l'épaisseur finale du film et la rugosité de la surface. Dans une machine bien réglée, la lame est généralement réglée entre 15 et 25 degrés. Un angle aigu peut laisser des rayures, tandis qu'un angle émoussé crée des marques de broutage.
Les épaisseurs typiques des films biseautés vont de 0,02 mm à 0,50 mm. Les usines dotées d'équipements contrôlés par CNC peuvent maintenir une tolérance d'épaisseur à /-0,01 mm. C'est le niveau de précision nécessaire pour les joints, les revêtements de conduites chimiques et les supports de ruban adhésif.
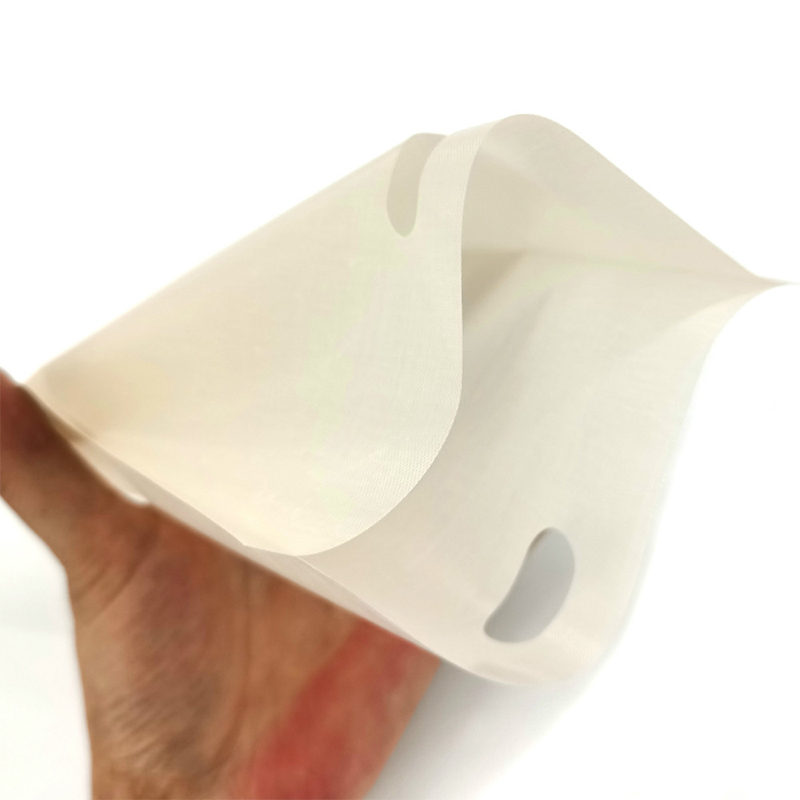 Film PTFE biseauté pour applications de précision Ce film PTFE biseauté offre des tolérances d'épaisseur serrées et une surface lisse, ce qui le rend adapté aux joints, doublures et supports de ruban adhésif. Son isolation électrique et sa résistance chimique élargissent son utilisation dans l'électronique et les dispositifs médicaux. Voir le produit →
Plages d'épaisseurs de film typiques par méthode de fabrication
Fabrication du film PTFE Étape 3 : gravure et traitement de surface
Le film PTFE non traité a une énergie de surface d'environ 18 à 20 dynes/cm, ce qui rend impossible le collage avec des adhésifs standards.
Pour améliorer l'adhérence, les fabricants appliquent un traitement de gravure au naphtalène de sodium. Le film devient brun foncé ou noir et le processus crée une surface microrugueuse avec des groupes polaires. L'énergie de surface dépasse 50 dynes/cm, permettant aux adhésifs acryliques et silicones de s'ancrer fermement.
La profondeur de gravure doit être équilibrée. Une gravure excessive affaiblit le film, tandis qu'une gravure insuffisante entraîne une mauvaise force de liaison. La plupart des films gravés sont produits en rouleaux, puis refendus à la largeur. L’agent de gravure étant réactif, la gravure à grande échelle nécessite un traitement contrôlé des déchets, ce qui ajoute un niveau supplémentaire de qualification des fournisseurs lors de l’audit d’une usine.
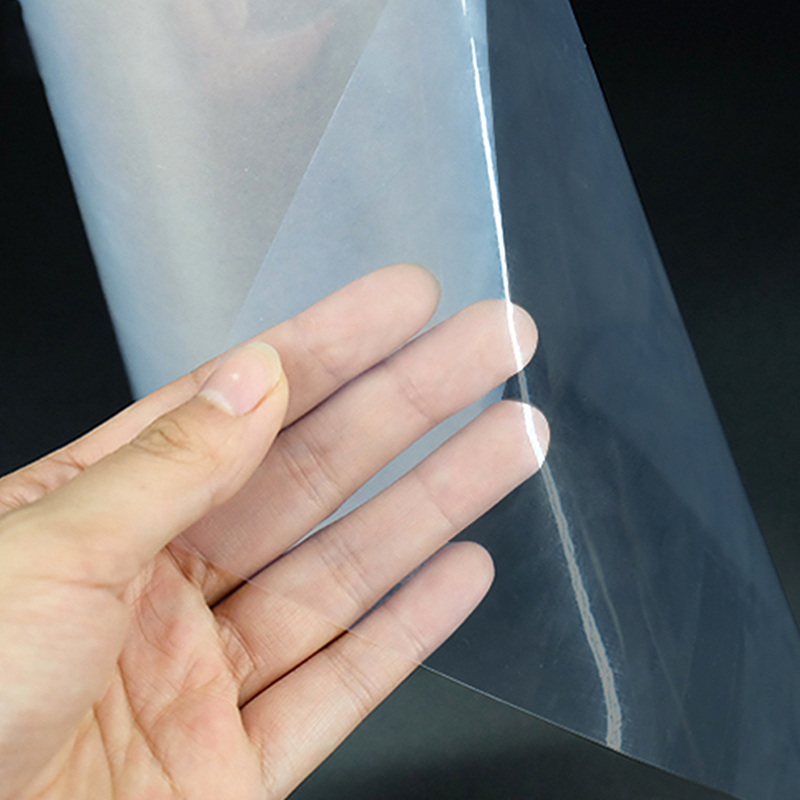 Film PTFE gravé pour une liaison forte Traité en surface avec du naphtalène de sodium, ce film PTFE gravé améliore l'adhérence aux métaux et aux caoutchoucs. Il est essentiel pour les rubans et les composites haute température où une liaison fiable est essentielle. Voir le produit →
Contrôle qualité dans la fabrication de films PTFE
La fiabilité du film PTFE est définie par des paramètres mesurables : densité, tolérance d'épaisseur, résistance à la traction et rigidité diélectrique.
Une usine certifiée ISO 9001 teste la densité de chaque lot, qui doit être comprise entre 2,13 et 2,19 g/cm3. La résistance à la traction du film PTFE vierge varie de 20 à 35 MPa selon l'orientation. La rigidité diélectrique, pour un film de 0,1 mm, est généralement supérieure à 60 kV/mm.
| Propriété | Valeur standard |
| Densité (g/cm3) | 2.13-2.19 |
| Tolérance d'épaisseur (mm) | /-0,01 |
| Résistance à la traction (MPa) | 20-35 |
| Rigidité diélectrique (kV/mm, film 0,1 mm) | Au-dessus de 60 |
| Énergie de surface, non traitée (dynes/cm) | 18-20 |
| Énergie de surface, gravée (dynes/cm) | Au-dessus de 50 |
Film FEP et alternative au casting : ce que les acheteurs doivent savoir
Le film FEP n'est pas coupé ; il est extrudé ou coulé par fusion car le FEP est un fluoropolymère traitable par fusion.
Le film FEP est transparent, a une transmission lumineuse élevée et constitue la couche antiadhésive standard pour les imprimantes 3D utilisant de la résine UV. Un film antiadhésif FEP de 100 microns est l’épaisseur la plus courante sur le marché de l’impression 3D. La transmission de la lumière est généralement supérieure à 95 % et affecte directement la précision de l'impression, car la lumière UV doit traverser le film sans se disperser.
Une question d'achat courante : le film FEP peut-il remplacer le film PTFE dans chaque application ? La réponse est non. Le PTFE offre une meilleure résistance chimique et une plage de températures continue plus large, tandis que le FEP offre une clarté optique et un thermoscellage plus facile. Pour certaines applications, cette comparaison technique entre PTFE et FEP vous aidera à décider quel matériau convient à votre gamme de produits.
 Film FEP 100 μm pour l'impression 3D Avec une transmission lumineuse de 96 % et une résistance élevée à la traction, ce film FEP garantit un durcissement efficace de la résine dans les imprimantes LCD/DLP. Sa surface antiadhésive facilite le démoulage et permet une qualité d'impression élevée. Voir le produit →
PTFE coupé film
Idéal pour la résistance chimique, le service continu de -200 à 260 degrés C et la durabilité dans des conditions difficiles.
Film FEP
Idéal pour la clarté optique, la thermoscellabilité et la transmission UV dans l’impression 3D et l’électronique.
FAQ : Questions sur la fabrication de films PTFE
Quelle est la méthode la plus courante pour fabriquer un film PTFE ?
Le skiving est la méthode la plus courante et la plus rentable. Il utilise un tour de précision pour décoller un film fin et continu d’un cylindre en PTFE fritté. Le calandrage d'une dispersion de PTFE est une alternative, mais il est moins courant pour les films vierges.
Le film PTFE peut-il être fabriqué par extrusion ?
Le PTFE standard ne peut pas être extrudé à l’état fondu car il ne fond pas en dessous de sa température de décomposition. Le FEP et le PFA peuvent être traités par fusion, leurs films peuvent donc être extrudés, mais le film PTFE est produit par skiving ou par calandrage par dispersion.
Pourquoi le film PTFE gravé devient-il brun foncé ?
La couleur marron foncé provient du traitement de gravure au naphtalène de sodium. La réaction élimine les atomes de fluor sur la surface et introduit des groupes contenant de l'oxygène, ce qui améliore la mouillabilité de l'adhésif sans affecter les propriétés globales du PTFE.
Quelle tolérance d’épaisseur peut-on attendre pour un film PTFE biseauté ?
Avec un équipement de biseautage contrôlé par CNC, /-0,01 mm est réalisable pour des épaisseurs de film inférieures à 0,5 mm. Demandez toujours le rapport d’inspection, et non la réclamation du fournisseur.
Comprendre comment le film PTFE est fabriqué est la première étape dans la sélection d'un fournisseur fiable. Renseignez-vous sur la qualité de la résine, le profil de frittage, l'équipement de skiving et si la gravure est effectuée en interne. Ces détails font la différence entre un film cohérent et une variation d'un lot à l'autre.
Envoyez-nous un message dès maintenant !
- Téléphone: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresse: N° 18, route Yongxin Est, district de Gaogang, ville de Taizhou, province du Jiangsu, Chine.
Copyright © Yaxing Plastic Industry Co., Ltd. Tous droits réservés. Fabricants de produits de précision haut de gamme en PTFE personnalisés 