


Film PTFE vs film FEP : principales différences en termes de température, de clarté et de cas d'utilisation
Sur une imprimante 3D à résine, le film antiadhésif doit rester optiquement transparent tout en fléchissant des centaines de fois sous le poids des pièces durcies, et cette tâche incombe généralement au film FEP. Sur une ligne de scellage chimique, un joint doit résister à une exposition continue à 260°C et à des solvants agressifs, le film PTFE est donc la norme. Les deux sont des polymères fluorés, mais le plus pratique différence entre le film PTFE et le film FEP se résume à la méthode de traitement, au plafond de température, à la clarté optique et au coût. Dans la pratique, un mauvais film se manifeste par un voile, des surfaces de démoulage fissurées ou des joints défaillants.
Que sont les films PTFE et FEP : brèves définitions
Le film PTFE est un film de polytétrafluoroéthylène fabriqué en découpant une billette pré-frittée, et le film FEP est un film extrudé par fusion fabriqué à partir d'un copolymère d'éthylène-propylène fluoré.
Définitions de base
Le film PTFE est un plastique fluoré opaque à translucide qui survit à long terme à 260°C et résiste à presque tous les acides, bases et solvants. Le film FEP est un thermoplastique translucide à transparent avec un point de fusion proche de 260°C, une limite de service continu de 205°C et la capacité de fondre et de refusionner.
La différence moléculaire est la clé. Le PTFE est une chaîne linéaire d'atomes de carbone et de fluor sans branches latérales. Le FEP introduit une petite quantité de comonomère hexafluoropropylène, qui crée des branches méthyle le long de la chaîne. Ces branches perturbent l'emballage des cristaux, abaissent le point de fusion cristalline d'environ 327°C à environ 260°C et permettent au FEP de s'écouler à travers une filière comme une véritable masse fondue. C’est pourquoi les deux films ne se comportent jamais de la même manière même s’ils partagent un squelette riche en fluor.
Différence de traitement : PTFE découpé par rapport au FEP extrudé par fusion
Le film PTFE est découpé à partir d'une billette frittée, tandis que le film FEP est directement extrudé par fusion.
Le PTFE a une viscosité à l’état fondu extrêmement élevée, bien trop élevée pour une extrusion conventionnelle. Les fabricants compressent la poudre de PTFE en billette, la frittent à près de 380°C, puis décollent une feuille continue sur un tour. Taizhou Yaxing Plastic Industry Co., Ltd. appelle ce film vierge en PTFE découpé. Le résultat est un film légèrement rugueux, naturellement blanc, doté d'une bonne résistance à la traction sur une large plage de températures.
Le FEP, en revanche, se transforme en une matière fondue à faible viscosité au-dessus de 265°C et est extrudé à travers une filière pour former un film lisse et uniforme. La surface extrudée ne présente pas de microvides et le film peut être produit à des épaisseurs inférieures avec une tolérance d'épaisseur plus stricte.
| Caractéristique | Film PTFE | Film FEP |
| Processus primaire | Découpage de billettes frittées | Extrusion par fusion |
| Flux de fusion | Ne peut pas être traité par fusion | Peut être traité par fusion |
| Épaisseur typique | 0,03 à 2,0 mm | 25 à 200 microns |
| Finition superficielle | Un peu rugueux | Lisse, brillant |
| Gravure | Nécessaire pour le collage | Pas généralement requis |
Limite de température : film PTFE vs film FEP
Le film PTFE tolère un service continu à 260°C ; Le film FEP culmine à 205°C.
Cet écart de 55 °C est la principale raison pour laquelle les ingénieurs optent pour un film PTFE dans les processus à chaud. Au-dessus de 205°C, le FEP commence à se ramollir et à fluer. Au-dessus de 260°C, il perd sa stabilité dimensionnelle et peut se troubler. Le film PTFE reste structurellement solide à 260°C et supporte de brèves excursions encore plus élevées, bien qu'une exposition prolongée au-dessus de 300°C dégrade tout fluoropolymère.
Si votre processus comprend un thermoscellage, un laminage ou un séchage à l'air chaud au-dessus de 220°C, le film PTFE est le choix le plus sûr. Le FEP fonctionne toujours dans la plupart des applications d'électronique, de release et d'impression 3D, où les températures de fonctionnement restent inférieures à 160°C. De nombreux utilisateurs le confirment lorsqu'ils remplacent une feuille antiadhésive en PTFE par une ligne de joint et cessent de voir les bords s'enrouler après le premier cycle de chauffage.
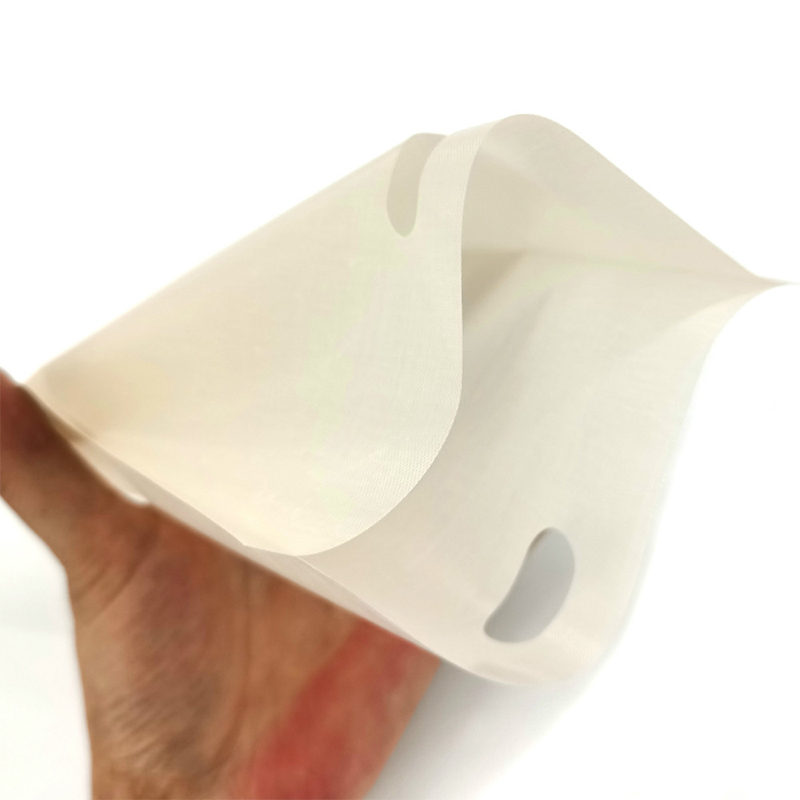 Films vierges en PTFE découpés pour une épaisseur de précision et une utilisation à haute température Les films vierges en PTFE biseautés offrent des tolérances d'épaisseur serrées et une finition de surface lisse, adaptés à l'isolation électronique, aux joints, aux dispositifs médicaux et aux revêtements antiadhésifs où une résistance chimique et un faible frottement sont requis. Voir le produit →
Clarté optique : le FEP est clair, le PTFE est opaque
Le film FEP est le film fluoropolymère le plus transparent, tandis que le film PTFE biseauté semble laiteux dans des épaisseurs épaisses.
Cette différence est évidente à l’œil nu. Le film FEP transmet environ 96 % de la lumière visible en fines jauges. Le film PTFE biseauté transmet environ 80 à 90 % des films minces et devient nettement plus translucide à mesure que l'épaisseur augmente. La cause en est la cristallinité et la texture de la surface : le film PTFE biseauté a une surface microtexturée qui diffuse la lumière, tandis que l'extrusion par fusion FEP produit une surface lisse et dense.
Pour les imprimantes 3D en résine, c'est pourquoi le film antiadhésif FEP est le choix par défaut. Le moteur de lumière UV a besoin d’une fenêtre constante à faible absorption, et le FEP la fournit sans jaunissement ni voile. Un film FEP à transmission lumineuse de 100 m fabriqué par Taizhou Yaxing Plastic Industry Co., Ltd. est conçu spécifiquement pour ce rôle et son épaisseur uniforme améliore la précision d'impression pour les structures complexes . Cet avantage en matière de clarté fait également du FEP le film préféré pour les fenêtres optiques des équipements de détection.
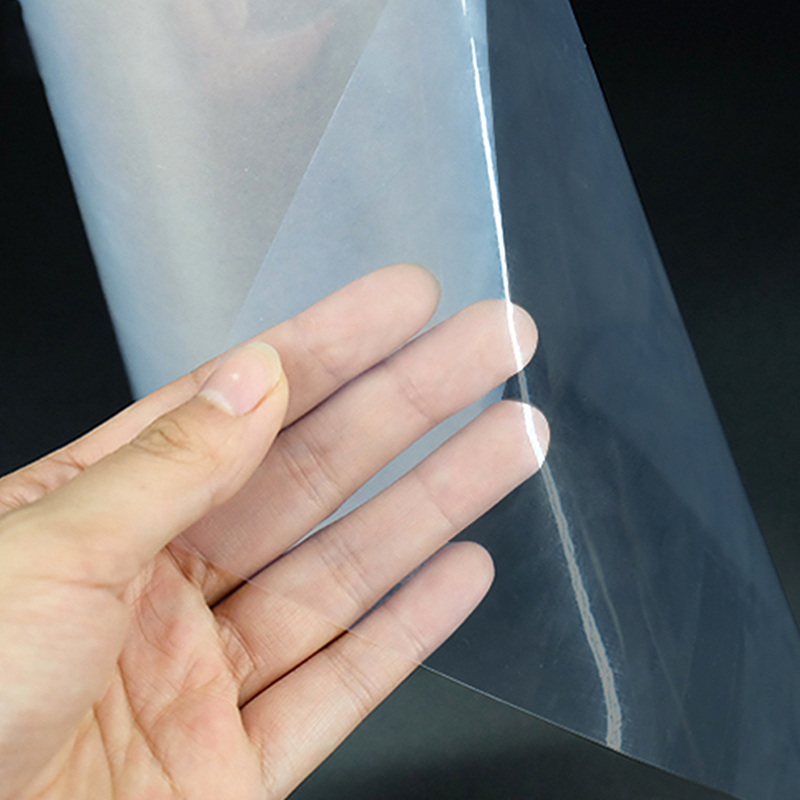
 Film FEP à transmission lumineuse de 100 μm pour l'impression 3D LCD et DLP Ce film FEP de 100 μm offre une transmission lumineuse de 96 % pour un durcissement précis de la résine dans les imprimantes 3D LCD et DLP, avec des propriétés antiadhésives, une résistance chimique et une large plage de températures de fonctionnement de -200°C à 200°C. Voir le produit →
Résistance chimique et liaison : PTFE gravé vs FEP
Les films PTFE et FEP résistent à presque tous les acides, bases et solvants, mais le PTFE doit être gravé avant que les adhésifs n'y adhèrent.
Le squelette carbone-fluor confère aux deux matériaux une excellente inertie. Ni l'un ni l'autre n'est attaqué par l'acide sulfurique, l'hydroxyde de sodium ou les solvants organiques courants, et tous deux absorbent moins de 0,01 % d'eau. Cependant, comme le PTFE standard est non polaire et inerte, la plupart des adhésifs et rubans ne mouilleront pas sa surface. Le film PTFE gravé est traité chimiquement pour créer une surface rugueuse et réactive qui accepte les époxy, les silicones et les adhésifs acryliques.
Le FEP a également une surface à faible énergie, de sorte que le collage est difficile sans traitement au plasma ni gravure. Mais la structure dense et sans vide du FEP le rend plus cohérent pour les applications d'isolation électrique en couches minces et de barrières sous vide.
Lorsqu’un film est utilisé dans une application de collage, le traitement de surface compte autant que le polymère de base. Le film PTFE gravé est la solution fiable si vous avez besoin d'une stratification permanente avec un adhésif époxy ou acrylique, tandis que le FEP offre une surface plus propre pour les travaux de démoulage à faible adhérence.
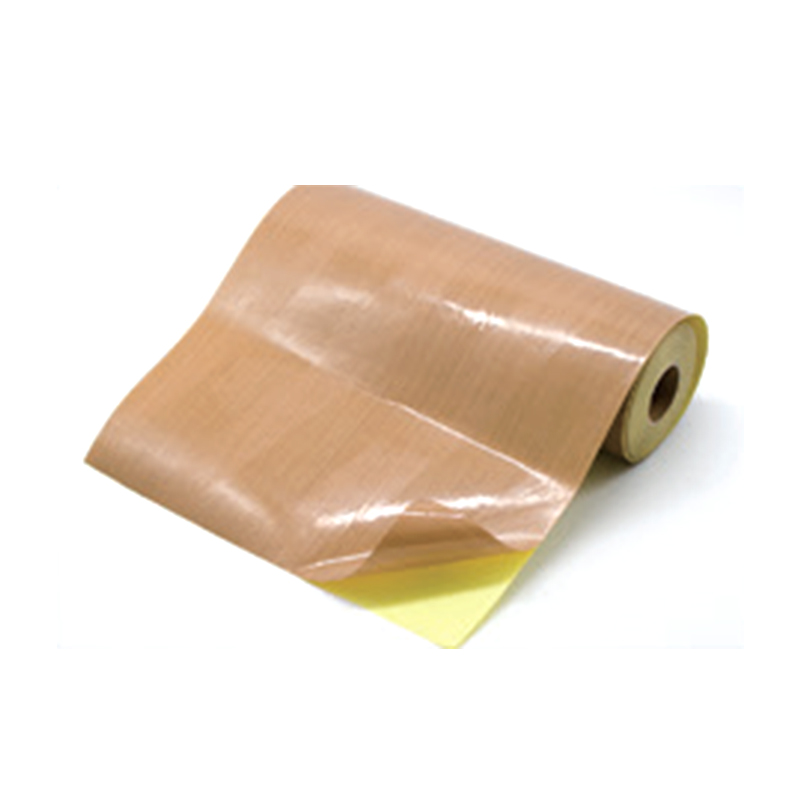
 Film PTFE gravé pour le collage sur métaux et composites Le film PTFE gravé présente une surface traitée au naphtalène de sodium qui permet une forte adhérence aux métaux, au caoutchouc et à d'autres matériaux, ce qui le rend idéal pour les rubans adhésifs à haute température, les composites PTFE-métal et les applications de glissement à faible friction. Voir le produit →
Applications pratiques : où chaque film est utilisé
Le film PTFE est utilisé là où la chaleur et la chimie se rencontrent. Le film FEP est utilisé là où la transparence et la douceur comptent le plus.
Cas d'utilisation du film PTFE
- Feuilles antiadhésives thermoscellées
- Isolation des bobines électriques
- Joints chimiques et couches barrières
- Toiles filtrantes laminées
Cas d'utilisation des films FEP
- Film de libération pour imprimante 3D en résine
- Fenêtres optiques et capots de protection
- Couches antiadhésives flexibles pour circuits imprimés
- Electronique haute fréquence
Le film PTFE gravé est également utilisé pour les éléments chauffants flexibles et les membranes industrielles collées, tandis que le film FEP apparaît dans les cathéters médicaux en raison de sa faible perte diélectrique et de sa surface lisse. L'essentiel est d'adapter le film à la contrainte dominante : température pour le PTFE, clarté pour le FEP.
Comment sélectionner le bon film en 4 étapes
Commencez par la température de fonctionnement, puis décidez si la clarté est importante, puis vérifiez l'environnement chimique et enfin confirmez la nécessité d'un collage.
- Définir la température maximale de service continu. Si le processus se déroule au-dessus de 205°C, choisissez un film PTFE. En dessous de 205°C, un film FEP peut être envisagé.
- Déterminez si la clarté optique est essentielle. Pour l’impression 3D, l’optique ou les fenêtres transparentes aux UV, le film FEP est le meilleur candidat.
- Vérifiez l’exposition aux produits chimiques. Les deux films résistent aux milieux agressifs, mais si une barrière dense est requise, la surface extrudée du FEP offre une protection constante.
- Décidez si le film doit adhérer à un autre substrat. Si oui, utilisez un film PTFE gravé ou un film FEP traité au plasma.
FAQ
Réponse rapide
Le film PTFE et le film FEP sont tous deux des films fluoropolymères, mais le PTFE supporte des températures plus élevées et le FEP est plus clair et plus facile à traiter.
Le film FEP est-il meilleur que le film PTFE ?
Ni l’un ni l’autre n’est objectivement meilleur. Le film FEP gagne en termes de clarté optique, de cohérence de l'épaisseur et de facilité de traitement. Le film PTFE gagne en termes de limite de température supérieure, d'inertie chimique et de ténacité à des calibres plus élevés. Le bon choix dépend de la propriété qui domine votre processus.
Le film FEP peut-il être utilisé pour les imprimantes 3D en résine ?
Oui. Le film FEP est le film antiadhésif standard pour les imprimantes à résine LCD et DLP. Il reste transparent pendant de longues périodes d'impression, libère facilement la résine durcie et résiste à la déformation à des températures d'impression normales.
Le film PTFE doit-il être gravé avant d'être collé ?
Le film PTFE standard est trop inerte pour que les adhésifs soient mouillés. Le film PTFE gravé rend la surface rugueuse et ajoute des sites réactifs, permettant aux époxy, aux silicones et aux adhésifs sensibles à la pression de se lier solidement.
Quelle est la différence de coût entre les films PTFE et FEP ?
Le film FEP coûte généralement plus cher au mètre carré que le film PTFE biseauté, car la résine FEP elle-même est plus chère et la ligne d'extrusion nécessite beaucoup de capital. L'écart de prix se réduit lorsque vous incluez les coûts de gravure ou de manutention secondaire du PTFE.
Envoyez-nous un message dès maintenant !
- Téléphone: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresse: N° 18, route Yongxin Est, district de Gaogang, ville de Taizhou, province du Jiangsu, Chine.
Copyright © Yaxing Plastic Industry Co., Ltd. Tous droits réservés. Fabricants de produits de précision haut de gamme en PTFE personnalisés 