


Film PTFE vierge découpé ou film PTFE gravé : énergie de surface, mouillage et liaison
Les ingénieurs et les équipes d'approvisionnement nous demandent fréquemment de comparer un film vierge PTFE découpé et un film PTFE gravé. Les deux produits sont fabriqués à partir de polytétrafluoroéthylène, mais ils diffèrent fondamentalement par leur énergie de surface, leur comportement au mouillage et leurs performances de liaison adhésive. Ces trois propriétés liées à la surface déterminent si un film adhère aux adhésifs, accepte l'impression ou sert de surface antiadhésive fiable.
En tant que fabricant expérimenté de plastiques fluorés, nous produisons les deux formats de film en interne et aidons nos clients de tous les secteurs à choisir le bon matériau pour les joints, les circuits flexibles, les revêtements antiadhésifs et les assemblages collés. Vous pouvez parcourez la gamme complète de produits sur notre site Web pour explorer les films PTFE et les matériaux fluoroplastiques associés. Cet article propose une comparaison technique côte à côte basée sur des critères d’ingénierie pratiques.
Que sont les films vierges en PTFE découpés et les films PTFE gravés ?
Film vierge en PTFE découpé
Le film vierge en PTFE biseauté est produit en pelant des couches minces et continues à partir d'une billette de PTFE compressée et frittée à l'aide d'une lame de précision. Le terme « vierge » signifie que le matériau ne contient pas de charges, de pigments ou d'adjuvants de fabrication, il préserve donc toutes les performances intrinsèques du PTFE : inertie chimique maximale, large tolérance de température, rigidité diélectrique élevée et coefficient de frottement extrêmement faible. Son énergie de surface est d'environ 18 à 20 mN/m, l'une des valeurs les plus basses parmi les polymères solides. C'est pourquoi l'eau perle en gouttelettes presque parfaites et pourquoi les adhésifs conventionnels ne mouillent pas la surface.
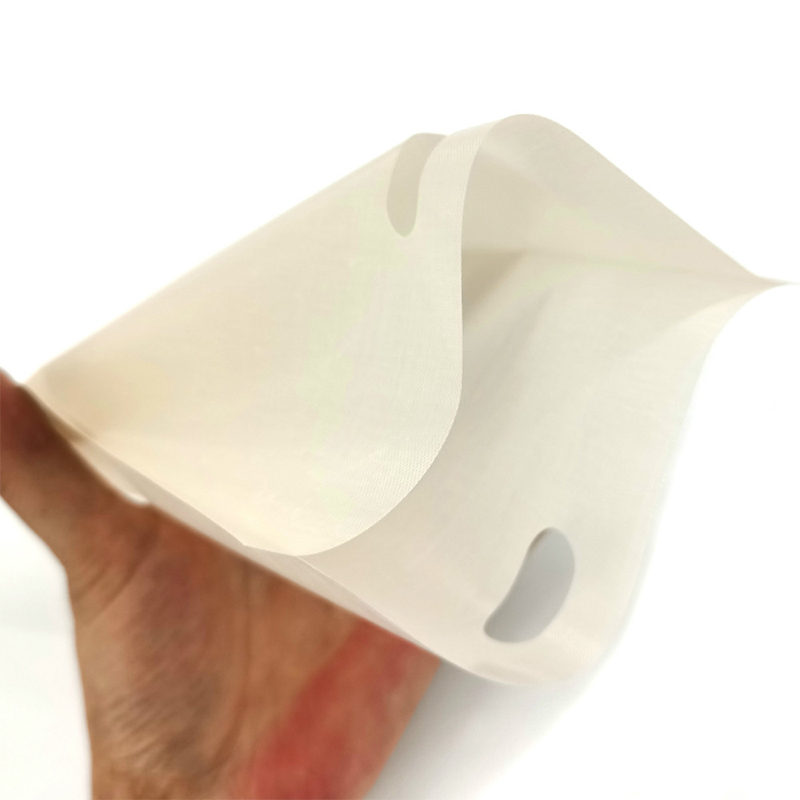 Film vierge en PTFE découpé for High-Purity Insulation Applications Ce film vierge PTFE biseauté offre une surface lisse et sans charge avec une résistance chimique et une stabilité thermique totales. Il convient aux isolants électroniques, aux joints, aux dispositifs médicaux et aux revêtements antiadhésifs, et ses tolérances d'épaisseur précises en font un choix de matériau polyvalent. Voir le produit →
Film PTFE gravé
Le film PTFE gravé commence comme un film PTFE découpé ou coulé, puis reçoit un traitement de surface chimique. Un agent de gravure à base de sodium élimine les atomes de fluor de la couche moléculaire la plus externe et introduit des groupes fonctionnels contenant de l'oxygène. Le traitement crée également une texture microscopiquement rugueuse. Ensemble, ces changements augmentent l'énergie de surface entre 40 et 52 mN/m, améliorant considérablement la mouillabilité et créant des sites d'ancrage pour les adhésifs. La surface traitée apparaît généralement brun foncé ou bronze, tandis que le film en vrac conserve sa résistance chimique et sa stabilité thermique.
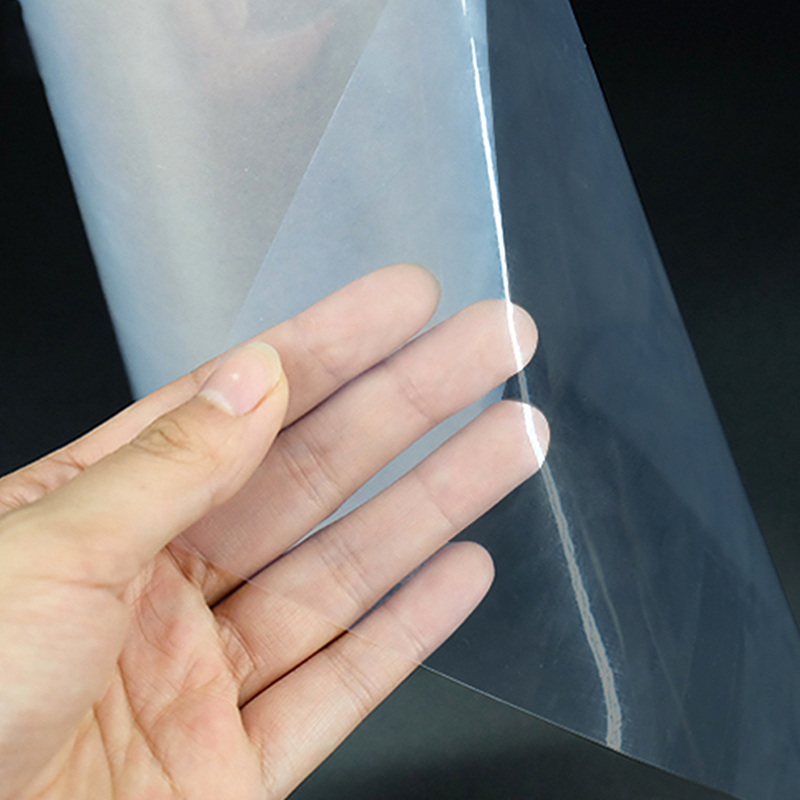 Film PTFE gravé with Sodium Naphthalene Surface Treatment Ce film PTFE chimiquement gravé acquiert une énergie de surface élevée pour une liaison adhésive solide tout en conservant la faible friction et la résistance thermique du PTFE. Il permet une stratification fiable sur les métaux, le caoutchouc et d'autres substrats pour des utilisations industrielles exigeantes. Voir le produit →
Énergie de surface : la propriété qui contrôle la liaison
L'énergie de surface est la quantité thermodynamique qui régit la façon dont les liquides se propagent à travers un solide. Lorsqu'un liquide a une tension superficielle inférieure à l'énergie de surface du solide, il mouille la surface et forme un contact continu. Lorsque l'énergie de surface du solide est inférieure, le liquide perle et ne peut pas établir le contact intime nécessaire à l'adhésion. Le PTFE se situe à l’extrême bas de cette échelle, c’est pourquoi le film non traité résiste si efficacement au mouillage et au collage.
Le tableau ci-dessous compare les caractéristiques de surface typiques des deux formats de film.
| Propriété de surface | Film vierge en PTFE découpé | Film PTFE gravé |
|---|---|---|
| Énergie de surface (mN/m) | 18-20 | 40-52 |
| Angle de contact avec l'eau | 108-115 degrés | 50-75 degrés |
| Mouillabilité | Très faible | Bon |
| Adhérence adhésive | Pauvre sans traitement | Excellent |
L’explication chimique est simple. Le PTFE est composé de liaisons carbone-fluor extrêmement stables et hautement apolaires. Cette structure confère au matériau son caractère antiadhésif. La gravure remplace certains atomes de fluor par des groupes fonctionnels polaires tels que des groupes carbonyle et carboxyle, augmentant ainsi l'énergie de surface et donnant aux adhésifs une surface chimiquement réceptive.
Comportement de mouillage en pratique
Le mouillage est la première étape de tout processus de collage, d’impression ou de revêtement. Si un liquide ne mouille pas une surface, aucune force adhésive ne créera un joint durable. La mesure de l'angle de contact est la méthode standard pour quantifier le comportement de mouillage.
Mouillage sur un film vierge en PTFE découpé
Sur un film vierge PTFE biseauté, l'angle de contact avec l'eau mesure généralement 108 à 115 degrés. Les liquides à tension superficielle élevée, notamment la plupart des adhésifs et des encres, forment des gouttelettes qui se déposent sur le film avec une zone de contact minimale. Ce comportement est idéal pour les applications de démoulage telles que les courroies de thermoscellage, les revêtements de moule et les couvercles antiadhésifs, mais il constitue un obstacle sérieux pour tout processus nécessitant un collage.
Mouillage sur un film PTFE gravé
La gravure abaisse l'angle de contact à environ 50 à 75 degrés. Les adhésifs époxy, acryliques et cyanoacrylates s'étalent désormais uniformément sur la surface et s'écoulent dans la couche micro-rugueuse créée par l'agent de gravure. Une fois durci, l'adhésif s'emboîte mécaniquement avec ces caractéristiques microscopiques tout en formant également des liaisons chimiques avec les groupes polaires. C'est pourquoi le film PTFE gravé est le choix standard pour les applications de collage. Notre analyse détaillée de la liaison du film PTFE gravé explique le mécanisme de surface au niveau microscopique.
À retenir : l’énergie de surface contrôle si un liquide va mouiller le film ; la microrugosité gravée et la chimie polaire contrôlent si ce mouillage devient une liaison solide et durable.
Comparaison des collages adhésifs
Collage sur un film vierge en PTFE découpé
Le collage direct sur un film vierge PTFE biseauté non traité réussit rarement. L'énergie de surface de 18 à 20 mN/m est tout simplement trop faible pour que les adhésifs établissent le contact moléculaire nécessaire à l'adhésion. Même les adhésifs structurels haute performance se décollent facilement. Les ingénieurs utilisent généralement l'une de ces solutions de contournement : fixation mécanique avec des rivets ou des pinces, soudage thermique, prétraitement plasma ou corona, ou gravure au sodium sur site. Chaque option ajoute de la complexité et des coûts au processus, et la cohérence des résultats dépend fortement des compétences de l'opérateur et de la qualité de l'équipement.
Collage sur un film PTFE gravé
Le film PTFE gravé élimine le goulot d'étranglement lors de la préparation de la surface. Les adhésifs époxy offrent généralement les forces d'adhérence les plus élevées, et les tests de cisaillement ou de pelage montrent des valeurs plusieurs fois supérieures à celles du PTFE non traité. La couche gravée est suffisamment durable mécaniquement pour une manipulation normale lors de l'assemblage, mais elle doit être protégée des rayons UV, de la contamination par les solvants et de l'abrasion excessive jusqu'à ce que la liaison soit réalisée. Lorsqu’il est stocké et manipulé correctement, le film PTFE gravé offre une surface homogène et adhérente qui s’intègre parfaitement à la production.
Les applications courantes de collage pour les films PTFE gravés comprennent les circuits flexibles, les interrupteurs à membrane, les joints liés aux brides métalliques et les revêtements PTFE pour les équipements de traitement chimique.
Guide de candidature : quel film choisir ?
Choisissez un film vierge en PTFE découpé quand
- Le film doit rester antiadhésif pour les revêtements antiadhésifs, les revêtements de moule ou les courroies thermoscellables.
- La pureté chimique et l'absence de matières extractibles sont des spécifications essentielles
- Une isolation électrique avec des propriétés diélectriques constantes est requise
- La pièce sera serrée, soudée ou fixée mécaniquement plutôt que collée
- Vous avez besoin d'une large gamme d'épaisseurs avec une bonne stabilité dimensionnelle pour les joints, les membranes ou les rubans.
Choisissez un film PTFE gravé lorsque
- Le film doit être collé sur des substrats métalliques, plastiques ou composites
- Votre assemblage nécessite une force d’adhérence structurelle
- L'application implique des circuits imprimés flexibles, des commutateurs à membrane ou un laminage de capteurs.
- Vous souhaitez supprimer une étape interne de gravure au sodium ou de traitement au plasma
- L'impression, le marquage ou le revêtement seront appliqués directement sur la surface du film
Les deux types de films sont disponibles en plusieurs épaisseurs et largeurs. Si vous ne savez pas quel format correspond à votre processus, commencez par les exigences de propriétés de surface de votre application. Les besoins en matière d'isolation antiadhésive et électrique s'orientent vers un film vierge en PTFE découpé ; les besoins de collage et de stratification s’orientent vers un film PTFE gravé.
Foire aux questions
Q1 : Le film vierge en PTFE biseauté peut-il être collé avec un adhésif ?
Seulement après activation de la surface. Le film biseauté non traité a une énergie de surface de 18 à 20 mN/m, ce qui est trop faible pour que la plupart des adhésifs soient mouillés. Une gravure au sodium, un traitement au plasma ou un traitement corona doivent être appliqués en premier sur la zone de liaison.
Q2 : La gravure affaiblit-elle les propriétés mécaniques du film PTFE ?
Non. La réaction de gravure n’affecte que les quelques microns supérieurs de la surface. Le film en vrac conserve sa résistance à la traction, son allongement, sa résistance chimique et sa température nominale. La couche gravée elle-même est quelque peu délicate et doit être protégée de l’abrasion et de l’exposition aux UV.
Q3 : Combien de temps le film PTFE gravé peut-il être stocké avant le collage ?
Le film PTFE gravé doit être collé dans les trois à six mois suivant la production lorsqu'il est stocké dans un environnement frais, sombre et sec. L'activité de surface diminue progressivement avec le temps à mesure que les contaminants en suspension dans l'air et l'oxydation affectent les groupes polaires. Vérifiez toujours la mouillabilité avec un test d’angle de contact avec l’eau avant de coller un lot stocké.
Q4 : Les deux films peuvent-ils résister à des températures élevées ?
Oui. Le film vierge PTFE découpé et le film PTFE gravé peuvent fonctionner en continu à des températures supérieures à 260 degrés Celsius (500 degrés Fahrenheit) car le traitement de gravure modifie uniquement la surface. La résistance à la température du polymère de base reste inchangée. N'oubliez pas de vérifier également la température nominale de votre adhésif, car la plupart des adhésifs ont des limites de service inférieures à celles du PTFE.
Envoyez-nous un message dès maintenant !
- Téléphone: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresse: N° 18, route Yongxin Est, district de Gaogang, ville de Taizhou, province du Jiangsu, Chine.
Copyright © Yaxing Plastic Industry Co., Ltd. Tous droits réservés. Fabricants de produits de précision haut de gamme en PTFE personnalisés 